 英語
 中文简体
PVC ラミネート機ガイド: ロールツーロール フィルム ラミネート、ステップバイステップ
装飾フィルム業界の 10 人に PVC ラミネート機の機能を尋ねると、少なくとも 3 つの異なる答えが得られるでしょう。誰かが MDF ボードに PVC フォイルを被せるフラットベッド プレスについて説明するでしょう。印刷されたフィルムが裏紙に接着され、ワンパスでエンボス加工されるロールツーロールラインを想像する人もいるでしょう。 3 番目のセッションでは、接着剤を一滴も使用せずに 2 枚または 3 枚のフィルムを接合する多層複合ラインについて説明します。
それぞれの四方の壁の中で、それらはすべて正しいのです。混乱は実際には語彙の問題ではありません。それは機械が工場内のどこに置かれているか、そしてシフトの終わりに機械が何を提供することが期待されているかに関するものです。 1999 年以来杭州で装飾設備を製造してきた私たち業界の側からは、これと同じ会話が数十の工場で展開されるのを見てきました。このガイドでは、これらのラインが実際に何を行うのか、ステーションがどのように連携するのか、仕様を承認する前に尋ねる価値のある質問について説明します。
マシンが実際に何をするように求められているか
マーケティング言語を取り除き、ラミネート ラインには 3 つの仕事があります。 1 つ目は結合です。2 つ以上のウェブを結合し、切断、プレス、そして長年の使用を通じてそれらが確実に結合した状態にあることを確認します。 2 つ目は表面です。印刷されたフィルムだけでは提供できない質感、光沢レベル、または保護皮膜を付与します。 3 つ目は一貫性です。何時間にもわたってロール全体で厚さ、張力、色を維持します。
他のすべて、PLC、HMI、自動ロール処理は、これら 3 つの結果を実現するために存在します。ラインが期待外れになる場合は、制御システムが単純すぎたために起こることはほとんどありません。それは、これら 3 つのジョブのうち 1 つが見積段階で指定不足だったためです。
シートラミネートとロールツーロールは別物です
このトピックの検索結果には 2 つのまったく異なるマシン ファミリが混在する傾向があるため、早めにこれらを分離する価値があります。
シートラミネーターは、MDF、合板、パーティクルボード、フォームボードなどの硬質パネルを使用し、接着剤またはサーマルフィルムを使用して片面または両面に PVC フォイルを貼り付けます。出力は完成したパネルです。サイクル時間はボードごとに秒または分単位で測定され、オペレーターはロールではなくスタックを扱います。
ロールツーロール ラミネーターは連続ウェブで動作します。印刷された PVC、PP、または PET フィルムは、バッキング層、オプションの保護層、および場合によっては金属または発泡中間層と結合され、エンボス加工されて巻き戻されます。生産物は装飾フィルムのロールであり、後にパネル工場、床材メーカー、または家具部品メーカーに販売されます。あなたのビジネスがフィルムの印刷と仕上げである場合、これはあなたが購入するファミリーであり、重要な仕様は印刷サイクル時間ではなく、ウェブ幅、張力の安定性、および熱制御です。
路線内、駅ごとに
以下のシーケンスは、装飾フィルム複合ラインの典型的なものです。実際の構成は、層の数と、コーティングまたは保護スキンが必要かどうかに応じて変化します。
| 駅 | 機能 | 実践メモ |
|---|---|---|
| メインのアンワインド | 印刷されたウェブを制御された張力で送ります | 直径が大きいため、長距離走行時の接続頻度が減少します。 |
| 二次アンワインド | バッキングフィルム、保護フィルム、または中間フィルムを供給します | 複合回線では 2 つまたは 3 つのアンワインドが一般的です |
| 予熱 | ウェブを均一に接着温度に加熱します | 不均一な加熱が斑点状の接着として現れる |
| 複合ニップ | 制御された圧力下で層を一緒に押し付けます | トン数よりもロールクラウンと平行度が重要 |
| エンボス加工 | 質感、マットまたは光沢、または登録されたパターンを付与します | ロール切り替え時間は製品構成を決定します |
| 冷却 | 巻き戻す前にテクスチャを設定します | ここでのショートカットにより、完成したロールにブロッキングが発生します |
| 巻き戻し | 完成した複合材料を張って巻き取る | テーパーテンション制御により伸縮を防止 |
接着剤不要のルートとそれが重要な理由
従来の複合ラインは、ウェブ間の接着層に依存しています。それは機能し、馴染みがあり、多くの製品にとって依然として正しい答えです。しかし、熱と圧力だけで層を接着する接着剤を使用しないアプローチが、ファッション性よりも実用的な理由で普及しつつあります。
接着剤を除去すると、曇りの原因、溶剤の取り扱いの原因、および接着剤が周囲のフィルムとは異なる経年変化をした場合の層間剥離の原因が除去されます。また、顧客がフィルムの素材を尋ね始めたときに重要となる素材リストも簡素化されます。
 MGFH-1650D-3 PVC多層グルーレス複合エンボス加工機 接着剤を使用せずに接着し、バックコートを追加する 2 層または 3 層の PVC 複合エンボス加工機で、接着剤関連の欠陥を回避する装飾紙メーカーに適しています。 製品を見る→
このように構成された機械では、2 ~ 3 層構造が接着剤を使用せずに接着され、その後エンボス加工され、必要に応じて同じパスで保護コーティングが施されます。エンジニアリング上の困難は、ウェブ全体の温度均一性と、ロール直径が稼働中に変化するときにニップ圧力を一定に保つことにあります。この 2 つを正しく実行すると、プロセスは非常に安定します。間違えると、波のマークやエッジのカールとしてすぐにわかります。
ラミネーターを工場内のどこに設置するかを決定する
ラミネーターがバリューチェーンの最初の機械であることはほとんどなく、それを単独で購入するものとして扱うのはよくある間違いです。ほとんどの装飾フィルムの操作では、印刷、合成とエンボス、検査、巻き戻しという一連の作業が行われます。
つまり、ラミネーターは印刷機が生産したものをすべて継承します。印刷されたウェブに見当のずれや乾燥の一貫性がない状態で到着した場合、いくらニップ圧をかけても完成したロールは修正されません。このため、お客様とラインについて話し合うときは、通常、上流から始めます。あ PVC装飾フィルム印刷機 安定した電子シャフトドライブと制御された乾燥により、ラミネーターにクリーンな入力が与えられ、ライン全体の調整が容易になります。
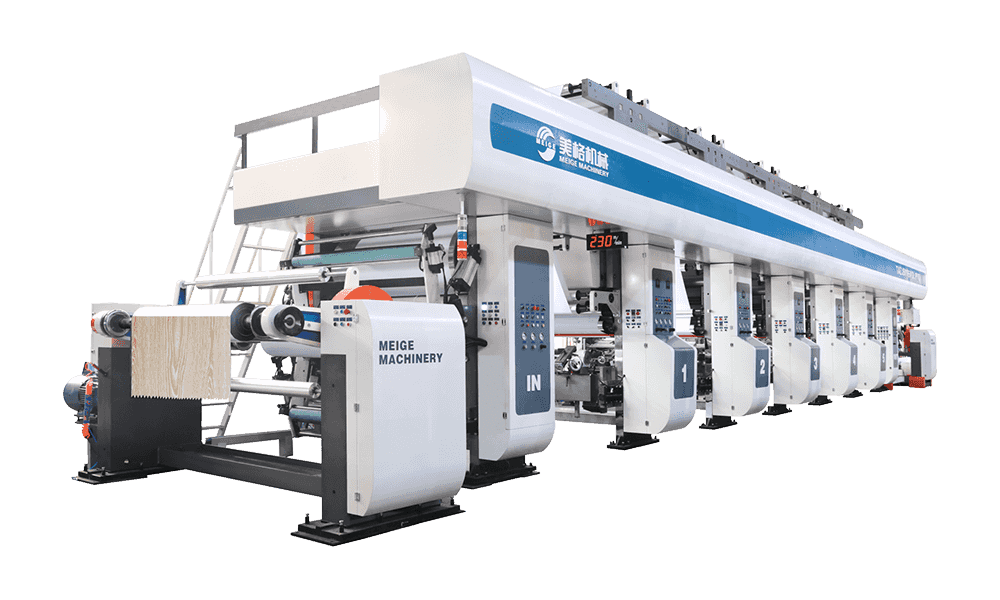 S.TAZJ501650 PL800 4 フィート PVC グラビア印刷機 装飾フィルムおよび床フィルム用の高速 PVC グラビア プリンタ。サーボ同期印刷と広いロール容量を備え、ラミネーターにきれいな印刷ウェブを提供します。 製品を見る→
下流側にも同様の注意が必要です。検査および巻き戻し装置は、ロールが顧客に届く前にスプライス マーク、表面の欠陥、張力の欠陥を検出します。これらの問題を自社の工場で発見するほうが、他社のプレス ラインで発見するよりもはるかに安価です。
 MF-1950-2250 広幅巻取検査機 トリミング機能、自動修正機能、包装機能を備えた幅広検査巻取機で、ロールがお客様に届く前に欠陥や張力異常を発見するのに役立ちます。 製品を見る→
早めに確認する価値のある仕様
仕様に関する議論のほとんどは、いくつかの変数に帰着します。サプライヤーに相談する前にそれらを書き留めておけば、数週間後の時間を節約できます。
- Web の幅と、現在だけでなく 5 年間にわたって実際に予想される幅の範囲
- 層数、およびコーティングまたは保護スキンが製品計画の一部であるかどうか
- パンフレットの数値ではなく、通常の膜厚でのライン速度
- エンボスロールの在庫と切り替え時間(テクスチャーの多様性が通常マージンを生むため)
- 張力制御構造、特に巻き戻し時のテーパー張力
- 実際に実行する予定の速度に対する冷却能力
- 利用可能な床面積、基礎要件、および電源
また、製品だけでなく、オペレーターのことも考えるのに役立ちます。誰も隣に並んでいない技術的に優れたラインよりも、糸通しが簡単で、掃除が簡単で、中が見えやすいラインの方が、よりうまく実行されます。これに関する私たち自身の見解は単純です。シフトにいる人が機械が何をしているのかを理解できなければ、機械は完成していないということです。これらの選択肢がどのように相互作用するかについてのより広範なチュートリアルについては、このガイドを参照してください。 適切なPVCラミネート機の選択 トレードオフについて詳しく説明します。
ラインを正直に保つ
ラミネートラインは、放っておけば美しく経年変化します。故障モードが劇的になることはほとんどありません。それらはゆっくりとしたドリフトとして蓄積され、顧客が苦情を言うまで誰も気づきません。
3つのことに注意してください。まず、ウェブ全体の温度の均一性を、単一のセンサーではなく単純なトラバースでチェックします。第二に、ニップロールの状態です。摩耗したロールやクラウンがついたロールは、それが明らかになるずっと前に、端から中心までの接着力の違いとして現れるからです。第三に、エンボスロールの清潔さです。残留物が静かに蓄積し、その後一度に良好なフィルムのロールに放出されるためです。
それ以上に、記録を残してください。設定、フィルム バッチ、および完成したロールの品質のログにより、トラブルシューティングが推測から比較に変わります。これは、どのプラントでも利用できる最も安価な信頼性の向上です。
PVC ラミネート機は、最終的には患者の機器です。それは英雄的な行為をするわけではありません。それは繰り返されます。自社の製品を最大限に活用している工場は、仕様を価格の比較ではなくエンジニアリング上の会話として扱い、ラインを周囲の材料の流れに合わせ、オペレーターに何か小さな変化が生じ始めたときに気づくだけの十分な理解を与えた工場です。このアプローチは魅力的なものではありませんが、15 年間続くラインと 3 年目までに苦情の原因となるラインを分けるものです。


おすすめ商品
世界各地の開発ニーズに応える多彩なモデル。
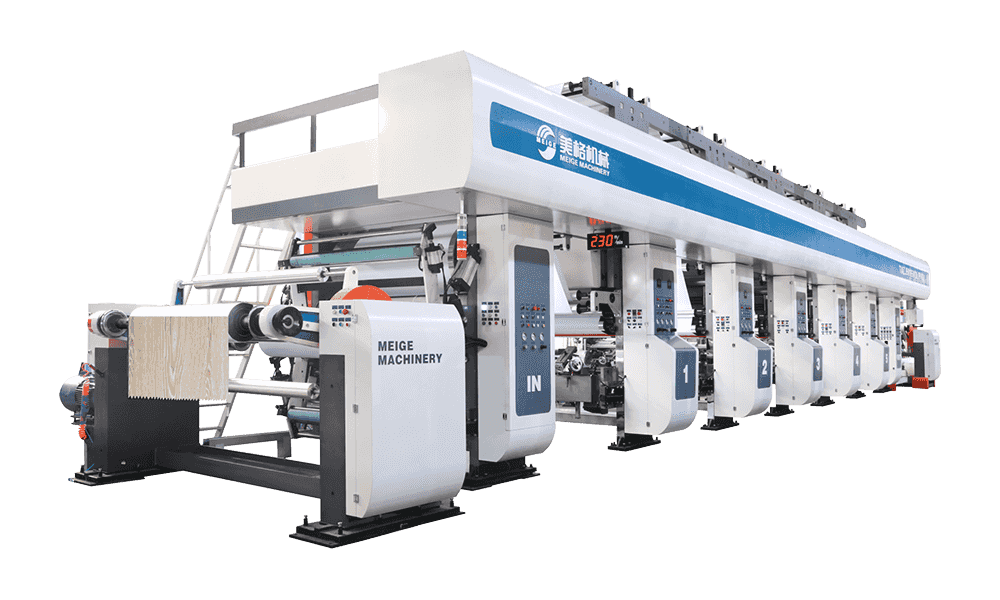
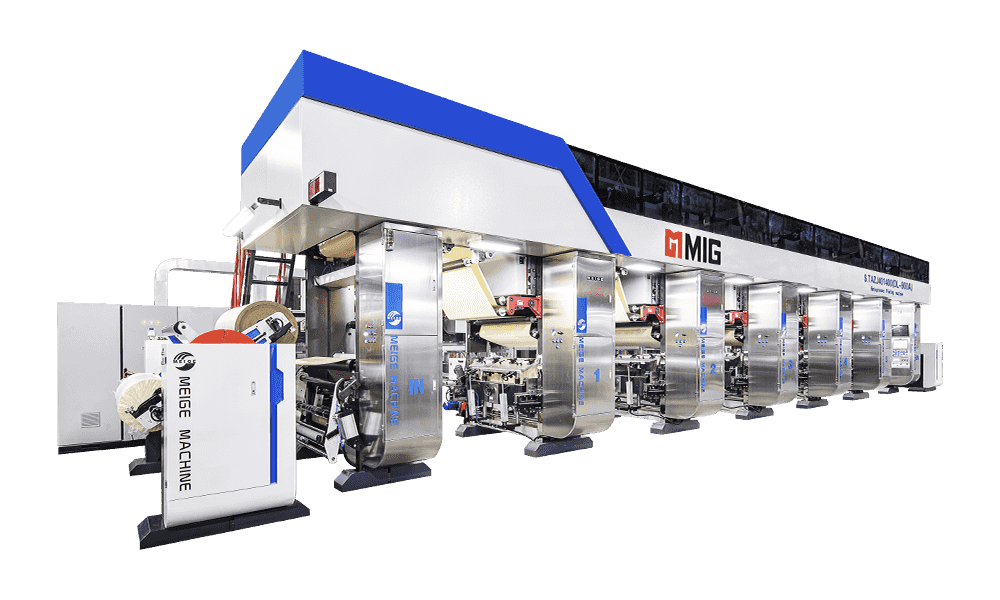
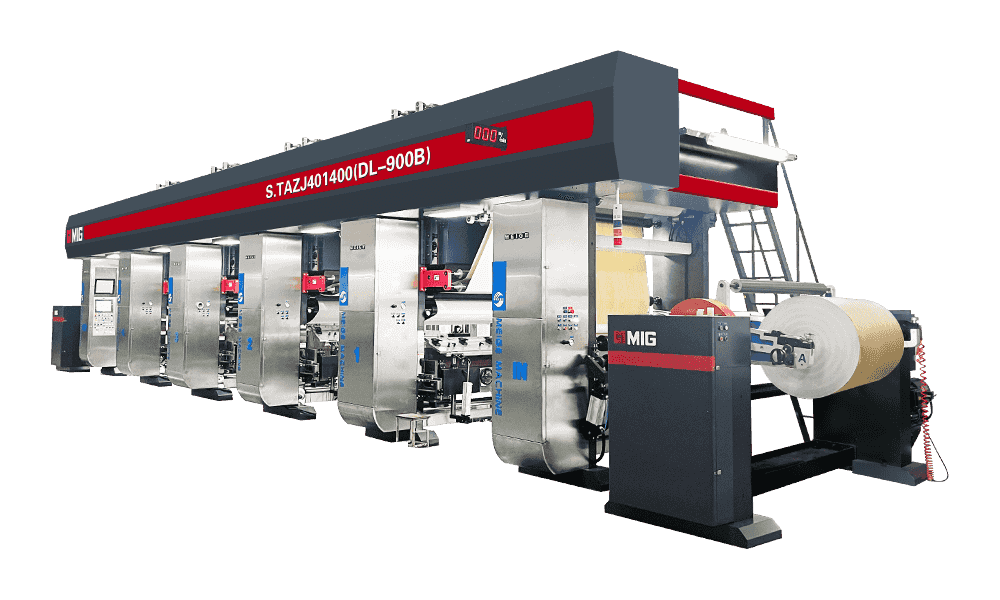
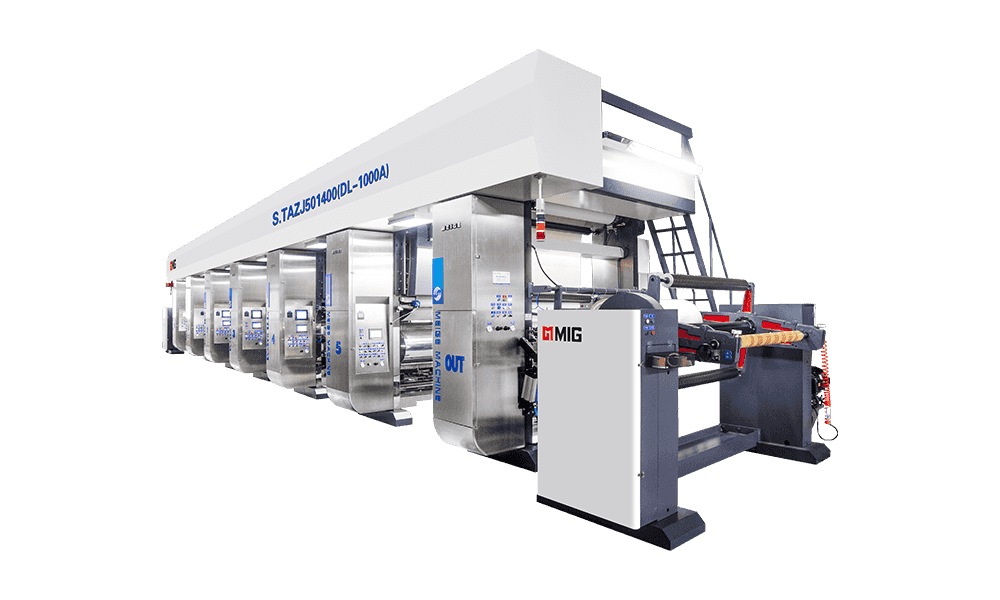
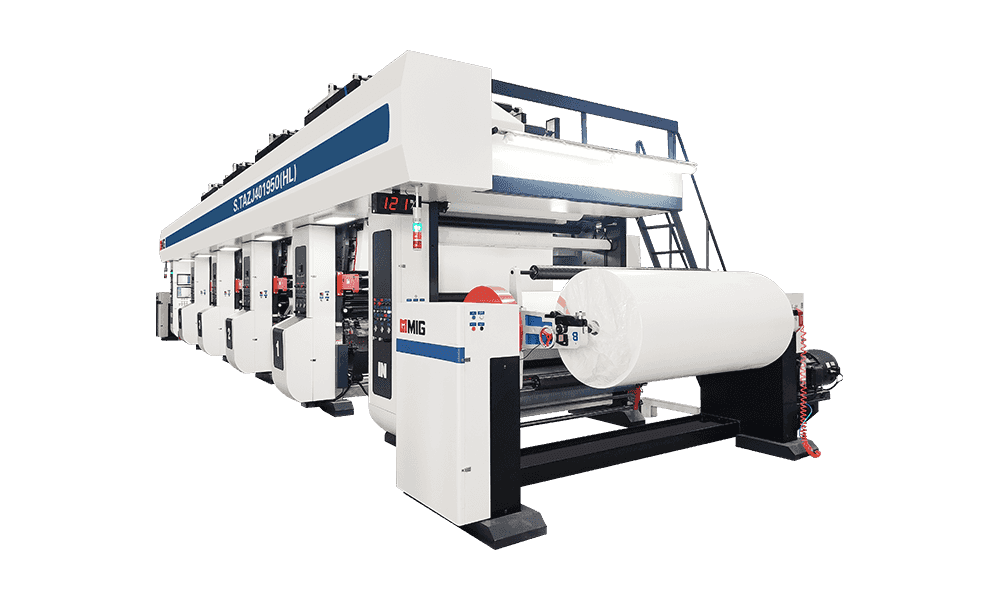
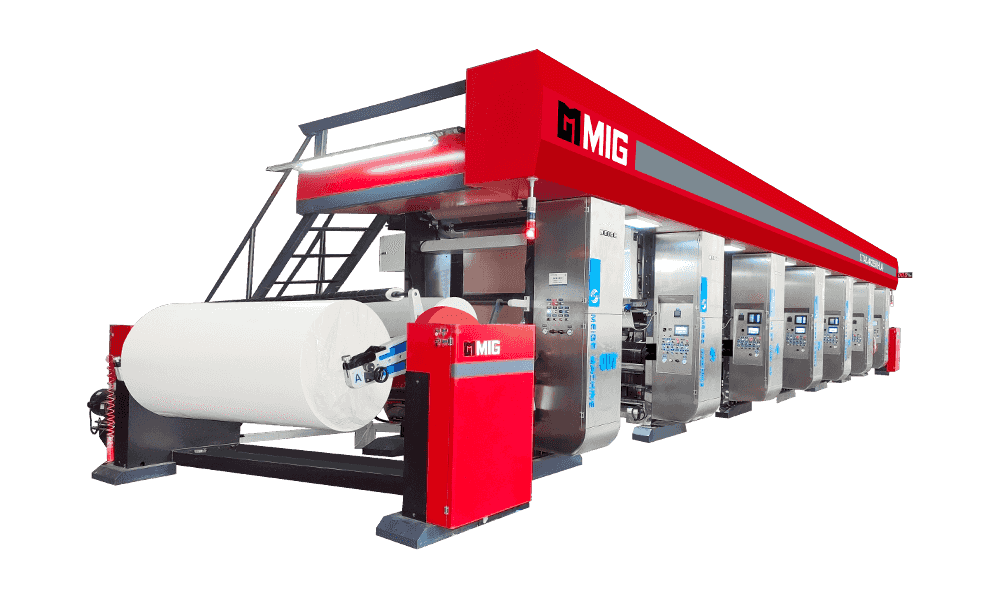
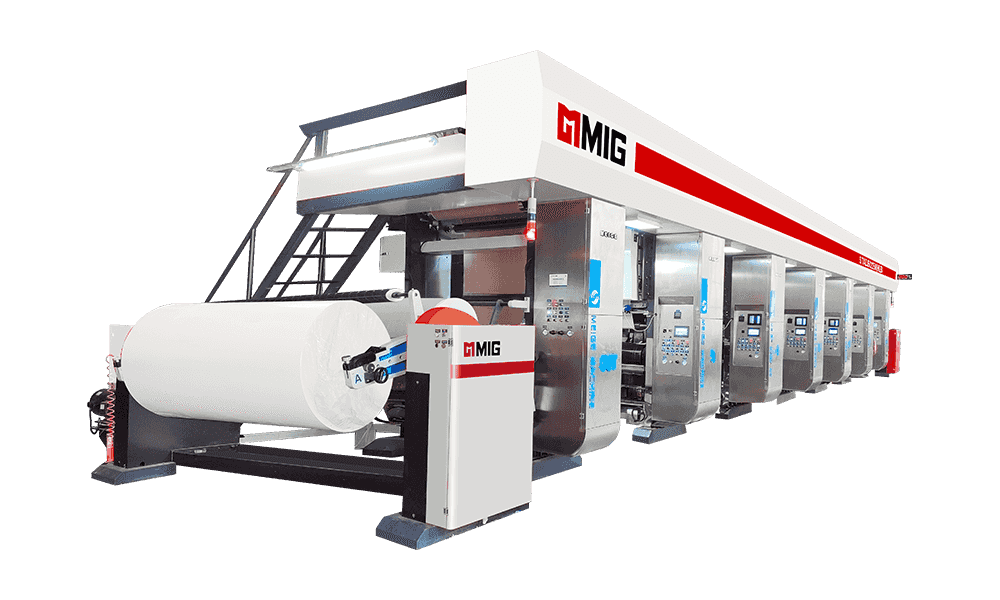
今すぐメッセージを送ってください!
製品
お問い合わせ
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © 浙江美格機械有限公司 All rights reserved.
 プライバシー