 英語
 中文简体
PVC ラミネート エンボス マシン: 接着、テクスチャー、ライン プランニングの仕組み
PVC ラミネートエンボスマシンに関して最もよく聞かれる質問は、速度や価格に関するものではありません。それは順序に関するものです。テクスチャは層が接着される前に続くのか、それとも接着された後に続くのか、そしてその下の印刷パターンはどうなるのか?これは当然の質問です。なぜなら、線が説得力のある木目を生み出すか、それともわずかにぼやけた木目を模倣するかがその線によって決まるからです。私たちは杭州臨安市で 30 年近く装飾機器の製造に取り組んできました。これは、店頭を歩く訪問者に私たちが説明する言葉です。
PVCラミネートエンボスマシンの実際の動作
PVC ラミネートエンボスマシンは、1 回のパスで 3 つの作業を行う連続ラインです。 2 つまたは 3 つの PVC フィルム層を組み合わせ、接着剤の代わりに熱と圧力で接着し、素材が保持できるほど柔らかいうちに表面にテクスチャを押し込みます。次に、ウェブは張力下で冷却され、完成した装飾フィルムとして巻き戻されます。
出力されるのは、ほとんどの人が考えることなく認識している表面です。硬質ビニール床板の木目、家具パネルのラップのマット仕上げ、壁パネルの石のテクスチャなどです。それらはどれも、平坦で目立たない映画として始まります。
ラミネート加工とエンボス加工はフレームを共有しますが、仕事ではありません
これら 2 つは数メートル離れたところで行われるため、この 2 つを 1 つの操作として扱いたくなる傾向があります。実際には、許容差が異なります。ラミネート加工は温度、圧力、張力に対応します。それは絆の問題です。エンボス加工は、ロール温度、ニップ圧力、バッキングロールの硬度に応じて変化します。それは形成上の問題です。お客様からパターンが浅いように見えると言われた場合、その原因はエンボス ロール自体であるのと同じくらい、ボンディング ステーションが冷えていることであることがよくあります。
これら 2 つの会話を分離しておくことは、シフトを超えてダイヤルインできる回線と、数週間かけて推測によって調整される回線の違いです。
路線を駅ごとに巡る
接着剤不要の複合エンボスラインは、仕様書としてよりもシーケンスとして理解しやすいです。以下の表は、私たちが通常お客様に案内する順序です。
| ステージ | 何が起こるか | 持たないと漂うもの |
|---|---|---|
| リラックスと緊張 | 2 つまたは 3 つのロールが適切な張力で送り込まれます | しわ、エッジのカール、不均一なテクスチャの深さ |
| 予熱 | フィルムを接着温度まで加熱します | 層の結合が弱く、印刷がかすんでいる |
| 接着剤不要の複合材 | 加熱されたロールが層を一緒に押し付けます | 保管後の気泡、分離 |
| エンボス加工 | 彫刻されたロールが柔らかいフィルムにテクスチャを形成します | 浅いまたは二重のパターン |
| 冷却 | 冷やしたロールは巻く前に食感を整えます | ロール内のテクスチャーの平坦化 |
| コーティングまたはトップレイヤー | 耐擦傷性のためのオプションのクリア層 | 取り扱い中の表面摩耗 |
| 巻き戻し | 完成したフィルムを制御された張力で巻き取る | ブロッキング、伸縮式ロール |
すべての路線にすべての駅があるわけではありません。 2 層構造により 3 回目の巻き戻しが省略され、保護最上層を走るラインが最後の巻き戻しの前にコーティングを追加します。変わらないのは、巻き取る前に冷却する必要があるということです。そうしないと、テクスチャがロールの重みでゆっくりと平らになります。
接着剤不要の複合材料が思っている以上に重要な理由
接着剤を使用せずに稼働するということは、環境問題を語るだけではありません。これは実際の問題ではあります。溶剤の取り扱いや接着剤の硬化が不要で、保管および廃棄する材料が少なくなります。実際の利点はゲージ制御です。接着層は、基材の間、および同じニップ圧力でわずかにかすんだプリントとより柔らかい質感として現れる薄い装飾フィルム上に予測不可能なフィルムを追加します。
接着剤を使用しない接着は、フィルム自体が適切なタイミングで適切な温度に達するかどうかに依存します。そのため、接着ラインよりも予熱とロールの温度制御がより重要になり、冷却セクションもさらに重要になります。
質感をプリントや最終用途に合わせる
テクスチャは仕様であり、装飾ではありません。同じエンボス ロールでも、何を押し込むか、完成したフィルムが生き残るには何が必要かに応じて、異なる動作をします。
- 見た目よりも質感を感じたい家具やキャビネットのラッピングに最適な木目。
- 床板用の深くて幅の広い木目。磨耗層や人の往来の下で質感を維持する必要があります。
- 石と石板の効果。物理的な深さよりも音域間の光沢の違いに依存します。
- ぎらつきが苦手な壁パネルやインテリアフィルムのマット仕上げとサテン仕上げ。
フィルムを印刷する場合、エンボスロールと印刷シリンダーの位置が一致している必要があります。プリントされた木目とプレスされた木目が離れていると、たとえ腕を伸ばしてもすぐに目に留まります。この登録側については、 同期テクスチャ印刷技術 ページに記載されており、装飾紙と同じ規律が PVC フィルムにも適用されます。
エンボッサーが幅広の PVC フィルム ラインのどこに位置するか
エンボス加工機が工場の最初または最後の機械であることはほとんどありません。上流にはパターンを印刷するグラビア印刷機が設置されています。下流では検査と巻き戻しが行われます。ウェブ幅、張力プロファイル、ライン速度を一致させずに両端を個別に指定すると、ボトルネックは単に遅い方の機械に移動します。
印刷段階では、この種の仕上げラインの通常のパートナーである 4 フィートの高速 ELS タイプ PVC グラビア印刷機を含む PL シリーズを構築しています。あなたは私たちの家族を見ることができます PVC装飾フィルム印刷 ページ。
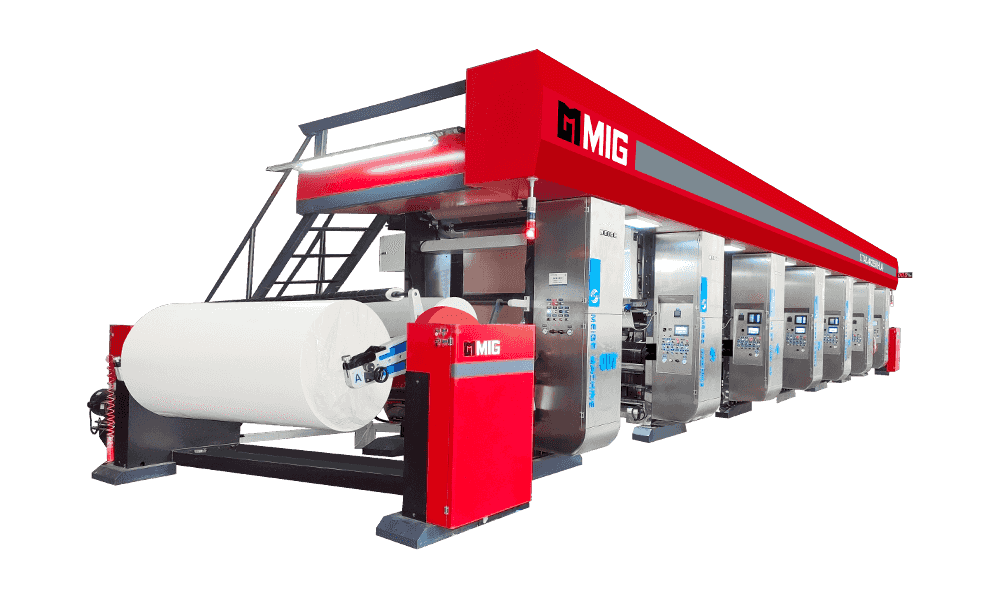
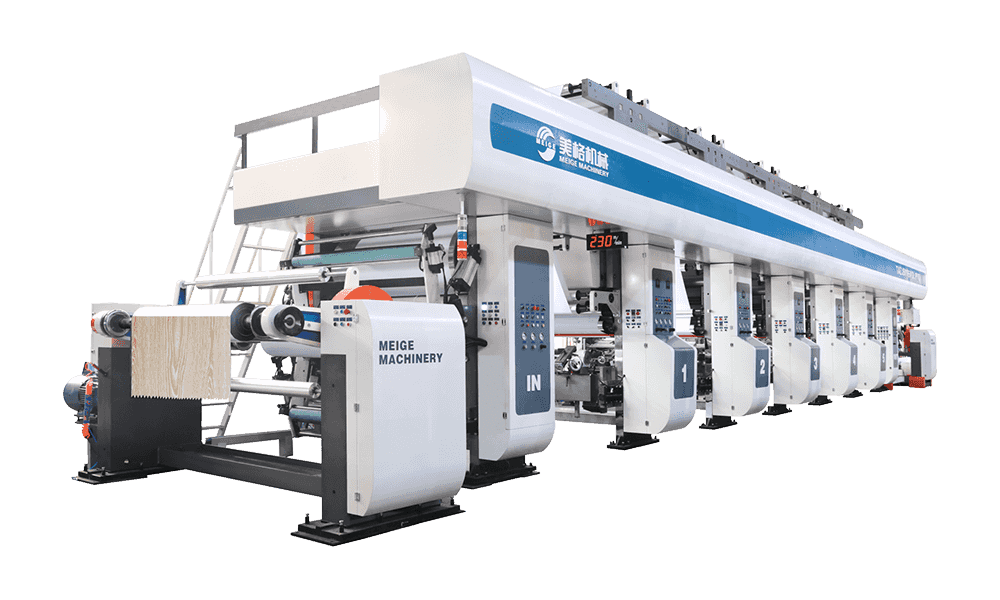 PL800 高速塩ビグラビア印刷機 PVC加飾フィルム仕上げラインの印刷パートナーとして位置づけられる、PLシリーズの4フィートELS型グラビア印刷機です。 製品を見る→
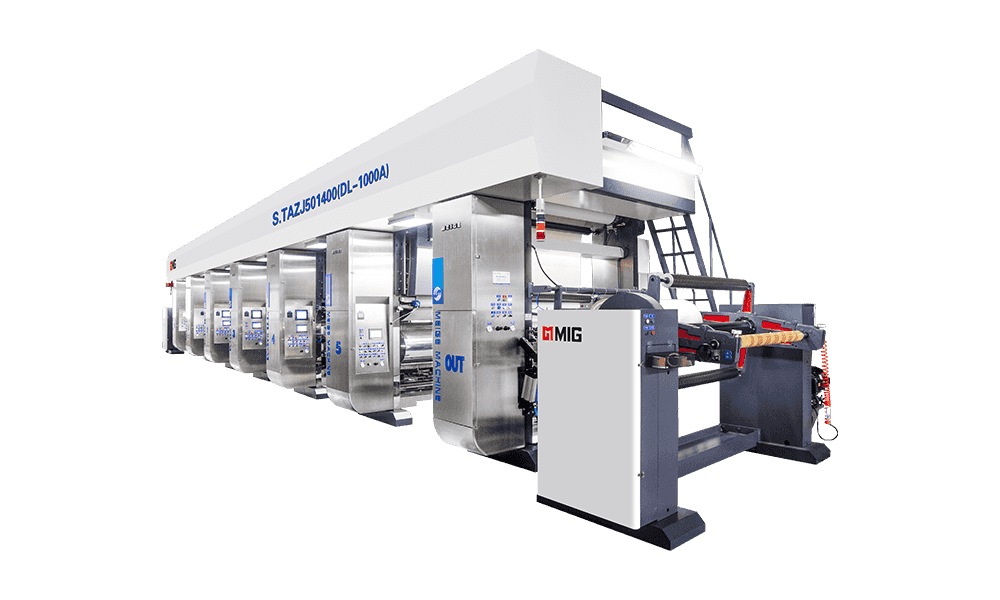
仕上げ側では、2 層および 3 層の接着剤不要の複合エンボス加工機が標準的な装飾フィルムの主力製品であり、コンパクトな設置面積で 1 回のパスで接着とテクスチャーを処理します。
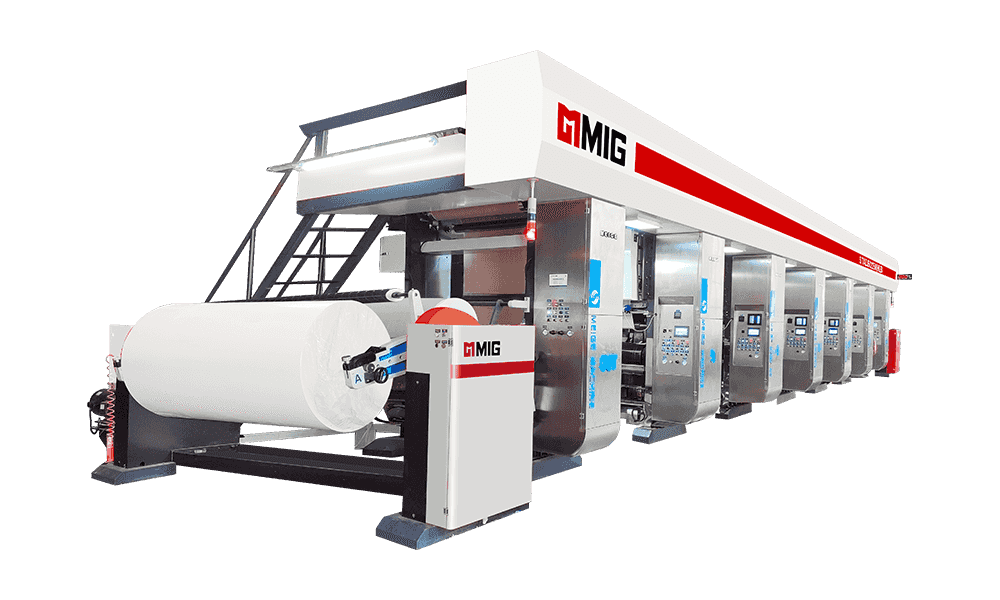
 MGFH-1650D-2 グルーレス複合エンボス加工機 標準的な装飾フィルム用の 2 層または 3 層の接着剤不要の複合エンボス加工機で、接着とテクスチャーを 1 回のパスで組み合わせます。 製品を見る→
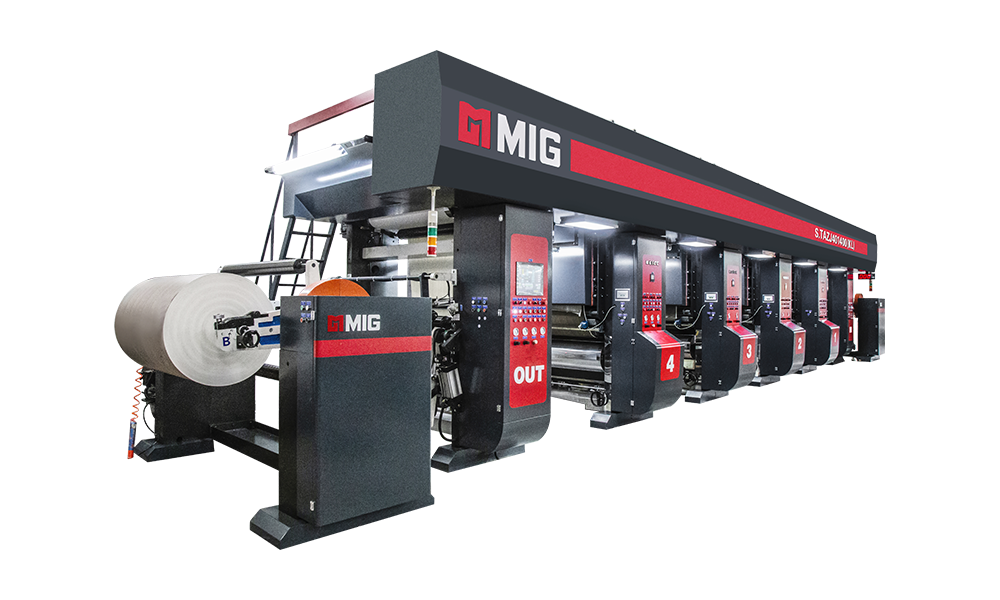
テクスチャを適用する前にフィルムに保護層や追加のコーティングが必要な場合、コーティングおよびエンボス加工バージョンでは、2 台目のマシンの代わりにそのステーションが同じフレームに追加されます。
 MGFH-1650D-3 グルーレス複合エンボス加工機 同一一体型フレーム内でエンボス加工後にバックコートを施す、2層または3層の保護層エンボス&コーティング機です。 製品を見る→
行を指定する前に確認すること
この機器の高価な驚きのほとんどは、決して書き留められることのなかった詳細から来ています。見積書に署名する前に解決する価値のあるポイントは次のとおりです。
- 層の数と構造。最上層の保護層が完成品の一部であるか、後のステップであるかが含まれます。
- フィルムの厚さの範囲。同じロールでも 0.08 mm のフィルムと 0.30 mm のフィルムでは動作が異なるためです。
- テクスチャの深さとロールの切り替え (稼働週にパターンが変更される頻度を含む)。
- ライン速度に対する冷却能力。これが通常、浅いテクスチャーの原因となります。
- 上流のプリンターと速度が一致するため、仕上げラインでの待機やオーバーランが発生しません。
- ユーティリティ、床面積、重いエンボス ロールの移動および保管方法を含むロールの取り扱い。
- 機械はそれを操作するシフトによって決まるため、夜間にラインを実際に実行するのは誰ですか。
いずれも技術部門が回答する必要はありません。設置当日だけでなく、3 年後にその工場が何を生産しているのかを正直に把握する必要があります。
現場からの締めくくりのメッセージ
当社は 1999 年から印刷および仕上げ設備を構築してきましたが、古くなったラインが最も厳密に指定されたものであることはほとんどありません。これらのステーションでは、ラミネート ステーション、エンボス ロール、冷却セクションが同じ作業に合わせてサイズ設定されており、それらを実行する人々が各ステーションの存在理由を理解しています。 PVC フィルム ラインを計画している場合、または既存のテクスチャが保持されない理由を解明しようとしている場合は、通常、パンフレットよりもその会話の方が役に立ちます。


おすすめ商品
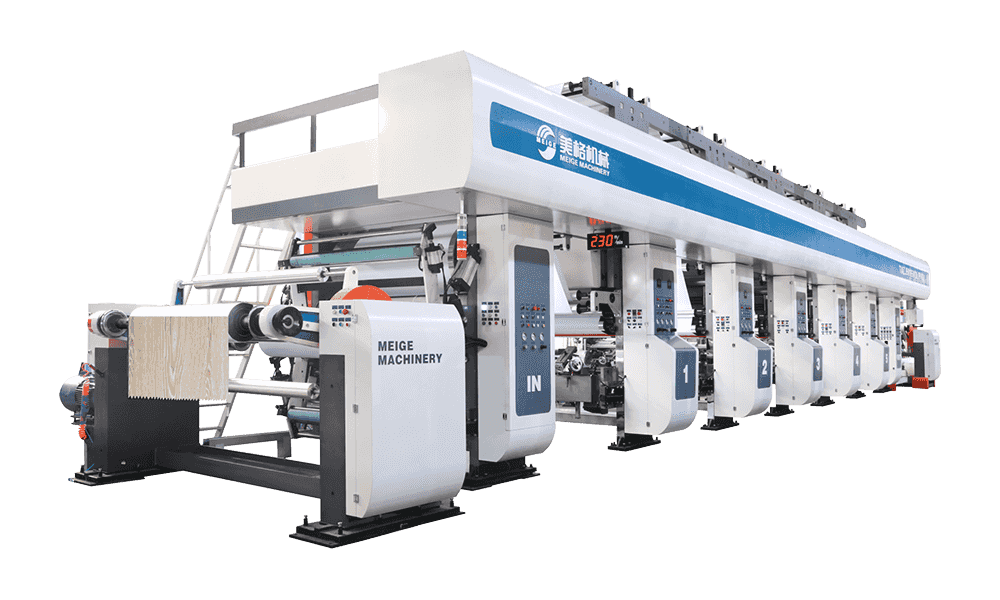
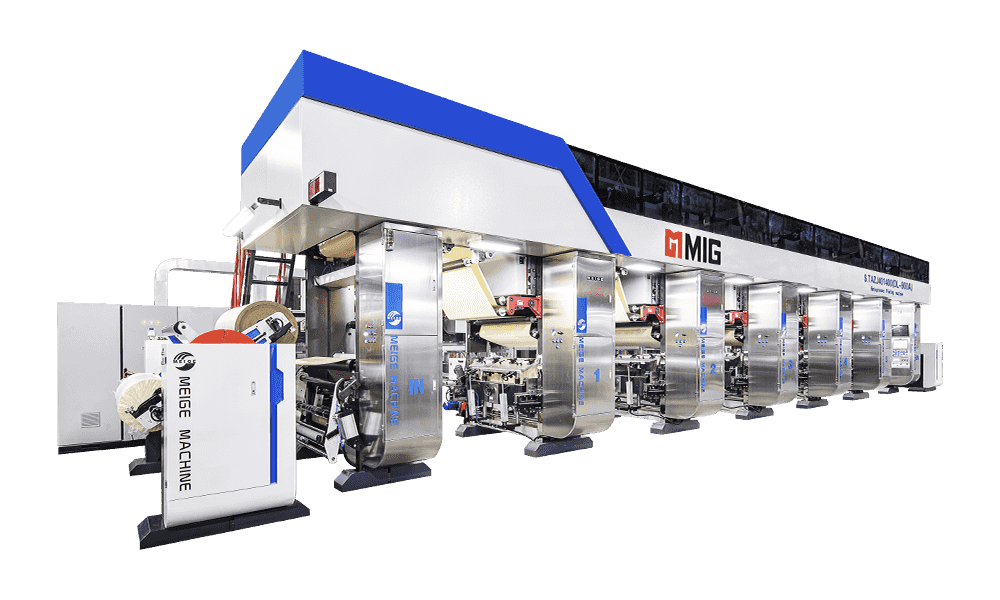
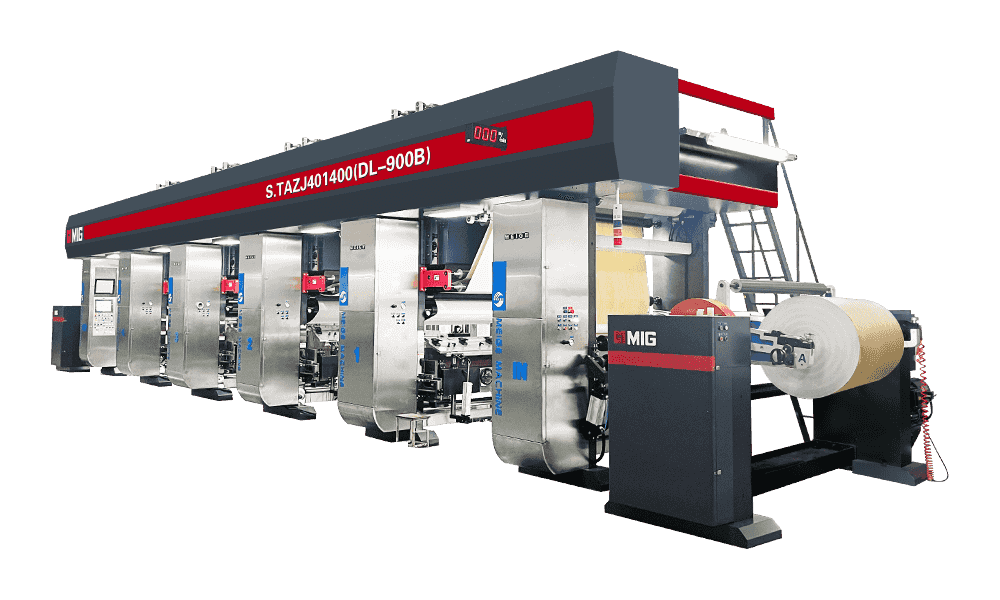
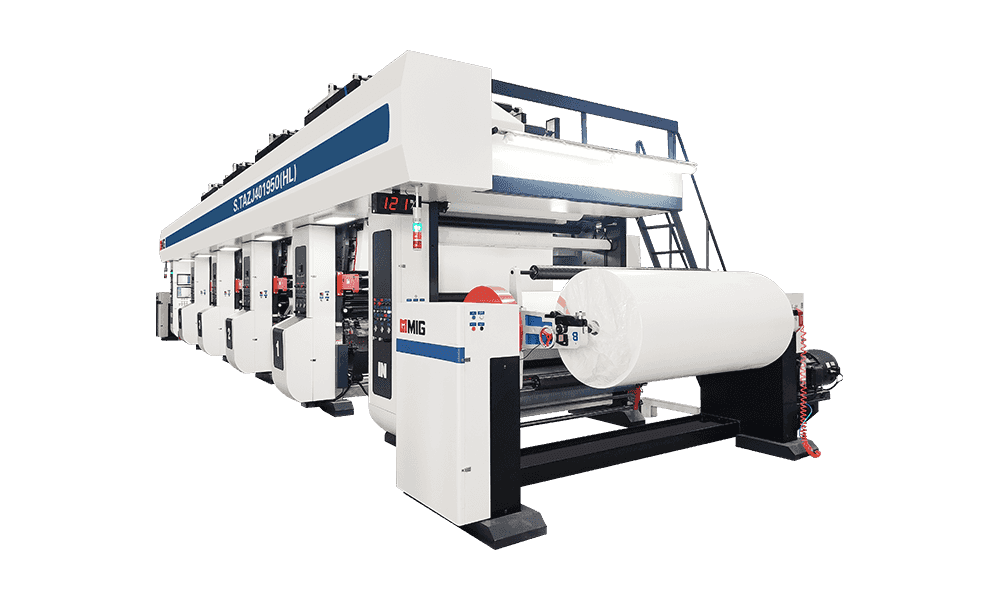
世界各地の開発ニーズに応える多彩なモデル。
今すぐメッセージを送ってください!
製品
お問い合わせ
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © 浙江美格機械有限公司 All rights reserved.
 プライバシー